 materiały partnera
Przyczyną bywa sposób rozdzielenia pracy między urządzeniami, a nie brak ich mocy. Konstrukcje STILL obsługują różne etapy transportu, ale płynność zależy od sprawnego przekazywania zadań.
Rozładunek samochodu wymaga podjęcia ładunku i bezpiecznego wyprowadzenia go z naczepy. Przejazd przez magazyn to transport poziomy, w którym liczą się odległości i liczba nawrotów. Umieszczenie palety wysoko w regale oznacza z kolei konieczność precyzyjnego ustawienia wideł oraz zachowania odpowiedniego udźwigu na danej wysokości.
W niewielkim obiekcie wszystkie te czynności może wykonywać jeden wózek. W większym magazynie oznacza jednak częste powroty bez ładunku i zajmowanie maszyny podnoszącej długimi przejazdami po posadzce. Sprzęt do obsługi regałów jest wtedy niedostępny w potrzebnym momencie.
Podział pracy wynika z rodzaju operacji, nie tylko z odległości między rampą a regałem.
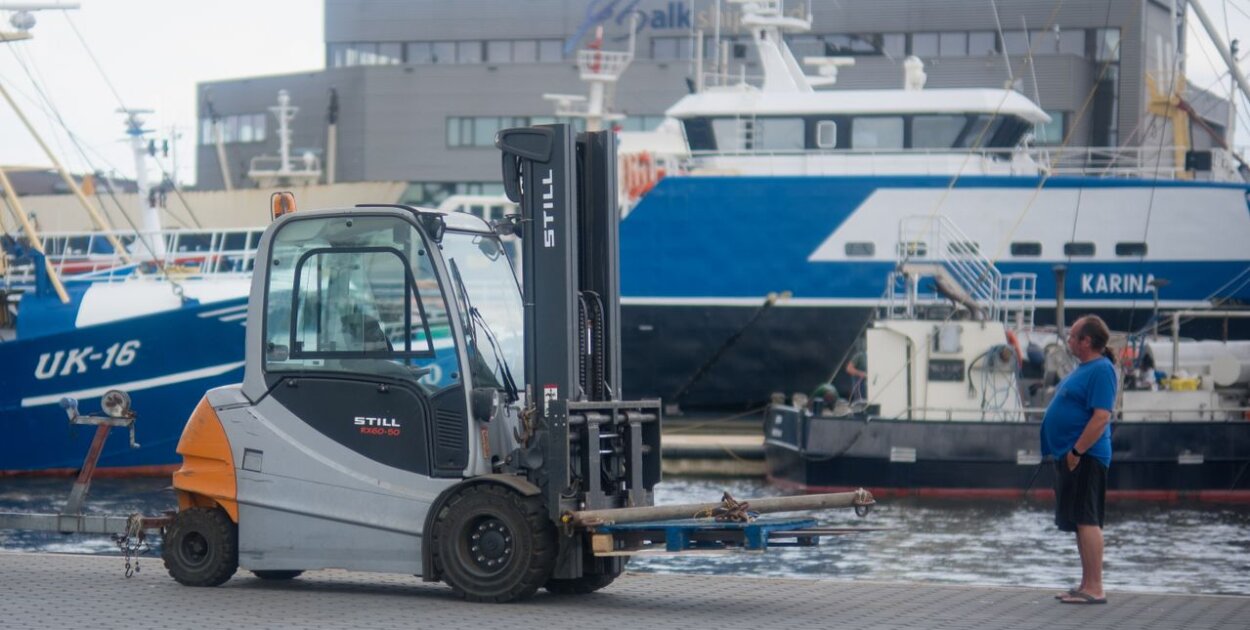
Przy rampie samochody przyjeżdżają partiami, a pole odkładcze szybko się zapełnia. Tu przydaje się czołowy wózek widłowy, który może podjąć paletę od frontu i przestawić ją na wyznaczone pole odkładcze.
W rodzinie STILL taką funkcję pełnią między innymi elektryczne RX 20 i spalinowe RX 70. Napęd, wentylacja, nawierzchnia i ruch między halą a placem ograniczają zastosowanie poszczególnych konfiguracji.
Nie zawsze ma sens kierowanie wózka rozładowującego auto w głąb hali z każdą paletą. Jeśli kolejne dostawy czekają przy bramie, urządzenie spędza dużą część zmiany na trasie powrotnej. Strefa buforowa niedaleko przyjęć umożliwia przekazanie ładunku sprzętowi obsługującemu następny odcinek. Musi jednak mieć wyznaczoną pojemność, drogi ruchu i zasady odkładania palet.
W alejkach regałowych najważniejszy staje się dokładny dojazd i bezpieczne pobranie albo odłożenie ładunku. Wózek wysokiego składowania STILL FM-X, wyposażony w wysuwany maszt, jest przeznaczony właśnie do tego rodzaju operacji. Inny zakres zadań mają podnośnikowe maszyny EXV, które można wykorzystać między innymi do obsługi palet na odpowiednio dostosowanych poziomach składowania.
Przykładem różnic konstrukcyjnych są urządzenia z oferty Superlift: wózek widłowy STILL w wersji czołowej RX 20 wykonuje inne manewry niż FM-X z wysuwanym masztem czy podnośnikowy EXV. Podział zadań między nimi może ograniczyć sytuacje, w których urządzenie do wysokiego składowania opuszcza swoją strefę tylko po to, by wykonać długi przejazd po magazynie.
Poza wysokością podnoszenia liczą się udźwig resztkowy, rozmiar ładunku, szerokość korytarza i stan posadzki. Niektóre konfiguracje FM-X mogą korzystać z funkcji wspomagających pozycjonowanie, ale ich obecność trzeba potwierdzić dla konkretnej maszyny.
W strefie kompletacji operator zwykle zatrzymuje się częściej niż podczas odkładania pełnych palet. Podjeżdża do kolejnych miejsc pobrania, uzupełnia jednostkę ładunkową i rusza do następnej lokalizacji. Do takich operacji STILL oferuje rodzinę OPX. Przykładowo urządzenia OPX-L 16 pozwalają prowadzić kompletację przy podniesionych na wygodniejszą wysokość paletach, co ogranicza konieczność schylania się po towar.
Jeszcze inny proces to cykliczne dostarczanie materiałów na linię produkcyjną. Elektryczny ciągnik STILL LTX 70 służy do przemieszczania zestawów transportowych na przyczepach. Jego parametr uciągu nie jest tym samym, co udźwig wideł klasycznego wózka. Nie zastąpi więc urządzenia odkładającego palety na regały, ale może przejąć regularne kursy po ustalonej trasie.
Różnica sprowadza się do liczby przystanków i sposobu przemieszczania towaru. Przy zbieraniu wielu pozycji z sąsiednich lokacji wózek czołowy często wymaga zbędnych manewrów.
Rozdzielenie pracy między maszyny pomaga tylko wtedy, gdy każda z nich ma gdzie bezpiecznie odłożyć lub odebrać towar. Paleta pozostawiona przy końcu alejki ogranicza widoczność i zmusza kolejnego operatora do manewrowania. Problem narasta szczególnie wtedy, gdy przyjęcia i wysyłki działają jednocześnie.
Przy planowaniu przekazania ładunków przydaje się kilka prostych zasad:
Wyznacz pola odkładcze poza ciągami pieszymi i drogami przejazdu.
Ustal, które urządzenie odpowiada za dostarczenie palety, a które za jej pobranie.
Oddziel ładunki oczekujące na kontrolę od tych dopuszczonych do dalszego transportu.
Określ maksymalną liczbę palet w buforze, aby nie blokował sąsiednich stanowisk.
Zapewnij identyfikację miejsca docelowego, żeby operator nie szukał odbiorcy towaru.
Nie każdy magazyn potrzebuje kilku punktów buforowych. Przy małym strumieniu ładunków dodatkowe przeładunki mogłyby wręcz wydłużyć pracę. O ich sensie decyduje porównanie czasu oczekiwania z czasem potrzebnym na przekazanie palety.
Sygnałem problemu jest oczekiwanie: wózek stoi przy regale bez palet, a przy rampie tworzy się kolejka, bo sprzęt wróci dopiero z drugiego końca hali. Drugim jest duża liczba pustych kursów wykonywanych na tej samej trasie.
Zamiast oceniać pracę wyłącznie przez liczbę przewiezionych palet, można przez kilka zmian zanotować czas jazdy z ładunkiem, czas jazdy bez ładunku, oczekiwanie przy buforach i powody przestojów. Prosta obserwacja pokaże, czy ograniczeniem jest dostępność wózka, układ drogi czy sposób przekazywania zadań operatorom.
Czasem wystarczy przesunąć pole odkładcze, zmienić kolejność dostaw albo przydzielić maszynie stałą strefę. Dopiero gdy organizacja przepływu jest uporządkowana, można rzetelnie ocenić, czy poszczególne typy wózków STILL wykorzystują swoje możliwości w odpowiednich miejscach.